Оборудование для предприятий
торговли, общественного питания
и пищевой промышленности
ТОРГОВАЯ ПЛОЩАДКА OBORUD.INFO

14396 предприятий | 32146 товаров

+ добавить предприятие | продукцию

главная  »  форум  »  новости компаний  »  добавить  »  ответить  »  Термообработка нескольких сварных стыков: организация и производительность

Термообработка нескольких сварных соединений на объекте: как спланировать производительный рабочий процесс


На объекте с десятками сварных соединений производительность определяется не скоростью нагрева одного стыка, а согласованностью всей последовательности работ. Пока одно соединение находится на выдержке или охлаждении, другое может подготавливаться к циклу, и именно такая организация позволяет использовать оборудование без лишних простоев.

Почему производительность зависит от всего технологического цикла


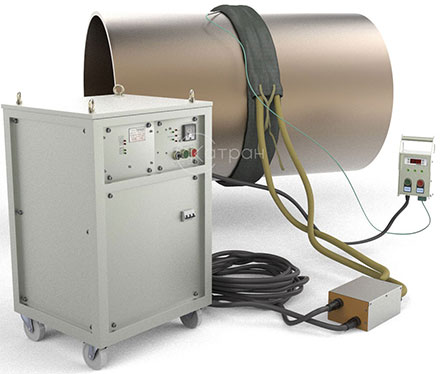
Машина для термообработки сварочных стыков может иметь несколько независимых силовых и измерительных каналов, но само количество подключений ещё не показывает реальную пропускную способность участка. Нужно учитывать время монтажа нагревателей, разгона, выдержки, охлаждения и демонтажа. В некоторых технологиях именно выдержка занимает большую часть общего времени.

Если сварочная бригада формирует новые стыки быстрее, чем термический участок их обслуживает, возникает очередь. Если же многоканальное оборудование простаивает между соединениями, проблема может быть не в его возможностях, а в несогласованной подготовке.

Поэтому производительность считают как поток стыков за смену при соблюдении всех заданных режимов. Ускорять процесс за счёт сокращения выдержки или превышения допустимой скорости нагрева нельзя.

Какие данные нужны для расчёта загрузки


Сначала соединения разбивают на технологические группы. Если десятки стыков имеют одинаковый диаметр, толщину и режим, можно использовать повторяющуюся схему монтажа. При смешанной номенклатуре каждый тип занимает оборудование на своё время.

  • диаметр и толщина стенки;
  • материал соединения;
  • ширина обрабатываемой зоны;
  • целевая температура;
  • скорость нагрева и охлаждения;
  • продолжительность выдержки и число контрольных точек.

На основе этих данных оценивают продолжительность полного цикла и количество комплектов оснастки. Если нагреватель остаётся на стыке во время охлаждения, он также считается занятым и не может одновременно использоваться на следующем соединении.

Как число независимых зон влияет на последовательность работ


Два стыка могут находиться на разных стадиях процесса: первый уже вышел на выдержку, второй только разогревается. Если система умеет регулировать зоны независимо, их можно вести параллельно по разным участкам одной программы.

Однако параллельность требует достаточного числа измерительных каналов и чёткой привязки датчиков. Ошибка, при которой регулятор одного стыка получает сигнал термопары другого, опаснее обычного организационного простоя.

Количество зон выбирают исходя из фактического потока. Избыточная многоканальность не даёт пользы, если бригада физически не успевает устанавливать нагреватели и датчики на новые соединения.

Как синхронизировать подготовку, нагрев и охлаждение


Рабочий процесс удобно строить как перекрывающиеся стадии. Пока один стык находится на выдержке, другой можно готовить к подключению, если есть отдельный комплект нагревателей и персонал не отвлекается от контроля работающей зоны.

  • подготовка поверхности и разметка точек;
  • монтаж термопар;
  • установка нагревателей;
  • укладка теплоизоляции;
  • подключение и проверка каналов;
  • нагрев, выдержка и контролируемое охлаждение.

Стандартизация операций уменьшает время перехода. Для однотипных труб полезны заранее собранные комплекты кабелей и одинаковая маркировка, чтобы оператор не тратил время на повторное определение схемы.

При этом каждая новая зона проходит полный контроль перед пуском. Производительность должна расти за счёт подготовки и параллельности, а не за счёт пропуска проверки.

Как регистрация и подготовка следующего стыка уменьшают простои


Температурная регистрация позволяет оценивать не только соответствие конкретного цикла, но и повторяемость участка в целом. Если однотипные стыки постоянно имеют разный разгон, это сигнал проверить монтаж, теплоизоляцию или состояние нагревателей.

Пока автоматика поддерживает стабильную выдержку, часть персонала может готовить следующую рабочую позицию. Такой подход сокращает промежуток между окончанием одного цикла и запуском другого.

Важна идентификация данных. Номер стыка, программа и каналы должны однозначно совпадать с фактической схемой, иначе при большом объёме работ графики теряют практическую ценность.

Как согласовать термообработку с темпом сварки и монтажа


Оптимальная схема начинается с сравнения двух потоков: сколько соединений выдаёт сварочный участок и сколько за ту же смену способен полностью обработать термический. Если второй показатель ниже, нужно определить реальное узкое место.

  • недостаточное число независимых зон;
  • дефицит нагревательной оснастки;
  • долгая ручная подготовка;
  • неудобное перемещение оборудования;
  • ожидание освобождения измерительных каналов.

После этого выбирается организационное или техническое решение: меняется очередность, добавляются комплекты оснастки, перераспределяется персонал или увеличивается число одновременно работающих зон. Нарушать температурный режим ради скорости нельзя.

На хорошо организованном объекте разные стыки находятся на разных стадиях, но каждая зона остаётся управляемой и документированной. Такая схема позволяет использовать возможности оборудования полностью и одновременно сохранять требования к качеству термообработки.

Для расчёта сменной загрузки полезно учитывать и резерв на переналадку, проверку и возможное повторное подключение. План, составленный без этих операций, выглядит эффективным только на бумаге и быстро нарушается при первом отклонении. Реалистичный график оставляет небольшие технологические окна и поэтому лучше выдерживается на практике.

Отдельно оценивают доступность персонала: многоканальная машина не повышает производительность, если один оператор физически не успевает безопасно подготовить все зоны. Иногда дополнительный комплект нагревателей и распределение обязанностей дают больший эффект, чем увеличение мощности. Производительность участка всегда складывается из возможностей оборудования и организации труда.

Источник: Катран


автор Катран
сообщ.добавлено: Ср Окт 21, 2026 9:36 pm  
страница 1 из 1

Помощник посетителя

Текущая

Текущая страница

Отраслевой форум, рубрика новости компаний: Термообработка нескольких сварных стыков: организация и производительность

Выше на этой странице, вы можете ознакомиться с новостями от производителей и поставщиков оборудования и оставить свои комментарии к сообщению: Термообработка нескольких сварных стыков: организация и производительность.

Вопрос-ответ
Вопрос-ответ

Если Вам не удалось найти на страницах сайта искомой информации, или возникли другие вопросы – оформите заявку, укажите вашу потребность и получите бесплатную консультацию специалиста

On-line вопрос-ответ

База данных в справочной службе Oborud.info намного обширней, информация предоставляется ОПЕРАТИВНО и БЕСПЛАТНО!!!

Переходы
Поиск
Поиск в новостях

любое слово все слова


* - данный вид поиска не учитывает склонение окончаний слов,
     поисковый запрос не менее 4 символов


Реклама

Партнеры портала

Пищевое оборудование: Конвейеры розлив укупорка этикетировка
Завод пищевого, упаковочного, нестандартного и сельскохозяйственного оборудования
Яндекс.Метрика Рейтинг@Mail.ru Rambler's Top100

реклама на сайте

Портал оборудования для магазинов, ресторанов, пищевой промышленности
Администрация сайта не несет ответственности за достоверность и содержание информации, размещенной пользователями.
Права на все торговые марки, изображения и материалы, представленные на сайте, принадлежат их владельцам. Любое использование текстовых, фото, видео материалов законно только с согласия правообладателя


14+
политика конфиденциальности